



 English
Dvě role polypropylenové netkané textilie o gramáži 25 g/m2 mohou projít každou vizuální kontrolou a stále se na zpracovatelské lince chovají jako různé materiály. Jeden plynule přechází do provozu hygienických produktů; druhý překročí limit propustnosti vzduchu zákazníka a zásilka se zadrží u brány. Rozdíl je okem neviditelný, ale okamžitě se projeví na měřiči průtoku vzduchu.
Prodyšnost, rychlost, jakou vzduch prochází tkaninou pod pevným tlakovým rozdílem, je jednou z nejčastěji specifikovaných vlastností při nákupu netkané textilie a rozhoduje se o ní na výrobní lince, nikoli ve skladu. Jemnost vlákna, struktura pásu a podmínky lepení určují hodnotu dlouho před zabalením role. Tato příručka vysvětluje, co znamená měření, které testovací standardy se používají, co pohybuje číslem a jak konfigurace vedení určuje okno propustnosti, které může rostlina trvale udržet.
Co vlastně měří propustnost vzduchu
Propustnost vzduchu je rychlost, kterou vzduch proudí známou oblastí tkaniny, když je na její dvě strany aplikován definovaný tlakový rozdíl. V praxi: upněte vzorek, natáhněte jím vzduch při nastaveném tlaku a zaznamenejte, kolik vzduchu projde každou sekundu. Protože je test rychlý a nedestruktivní, slouží jako rutinní brána kvality i jako vlastnost specifikace.
Výsledky jsou uvedeny v cm 3 /cm 2 /s (číselně stejné jako cm/s), mm/s nebo ft 3 /min/ft 2 , často zkráceno na CFM. Na převodech záleží vždy, když se setkají dva datové listy: 1 cm 3 /cm 2 /s se rovná 10 mm/s a 1 CFM vyjde zhruba na 5,08 mm/s. Specifikace, která jednoduše zní „500“, je bezvýznamná, dokud k ní nepřipojíte jednotku, testovací hlavu a tlak.
Dominují dva standardy. ISO 9237 je mezinárodně nejrozšířenější a obvykle běží s 20 cm 2 zkušební hlavici při poklesu tlaku 100 Pa. ASTM D737, výchozí v Severní Americe, běžně aplikuje 125 Pa (0,5 palce vodního sloupce) přes 38 cm 2 hlavu. Protože se plocha hlavy a tlak liší, výsledky podle těchto dvou norem nejsou přímo zaměnitelné; hodnota tkaniny 300 mm/s podle ISO 9237 nebude číst 300 podle ASTM D737. Vyžadování jakéhokoli datového listu s uvedením standardu, oblasti hlavy a tlaku je nejlevnějším krokem, jak se kupující vyhnout sporu.
Co hýbe číslem v netkané síti
Vzduch prochází kanály mezi vlákny, takže cokoli, co změní velikost, počet nebo kontinuitu těchto kanálů, změní odečet. Na lince spunmelt dělají většinu práce tři faktory.
Jemnost vlákna
Jemnější vlákna nabalují více povrchu a klikatější dráhy do stejné hmotnosti látky, takže proudění vzduchu klesá. To je hlavní důvod, proč vrstva foukaná z taveniny s vlákny v rozsahu jednociferných mikronů odolává vzduchu mnohem více než vrstva spunbond o stejné plošné hmotnosti a zároveň lépe zachycuje částice. Na straně foukané z taveniny určují index toku taveniny polymeru a konstrukce hubice, jak jemná vlákna vycházejí; na straně spunbond posouvá propustnost vlákna ve stejném směru, nastavený do značné míry rychlostí tažení.
Základní hmotnost a tloušťka
Udržujte vše ostatní konstantní a propustnost klesá se stoupající plošnou hmotností, protože vzduch musí procházet více materiálu. Vztah není lineární; pohybem od 15 do 30 g/m2 se hodnota nezkrátí na polovinu. Směr je však spolehlivý, a proto je plošná hmotnost první proměnnou, kterou je třeba zkontrolovat, když se hodnoty pohybují mezi válci.
Lepení a kalandrování
O tom, jak otevřený web zůstane, rozhoduje tepelné kalandrování. Vyšší teplota a tlak sevření zploští spojované body a zpevní síť, uzavřou kanály a stahují údaje dolů; lehčí lepení zanechává síť objemnější a propustnější. Na rytém vzoru vazby záleží také, protože hustší bodový vzor je při stejné hmotnosti nižší než hrubý. Pro bližší pohled na příslušná nastavení tento návod o tom, jak kalandrovací teplota, rychlost a tlak tvaruje konečnou tkaninu, podrobně popisuje kompromisy.
Priority vzduchové propustnosti podle aplikace
Univerzální cíl neexistuje. Kryt plodin a chirurgická rouška sedí na opačných koncích stupnice a obojí je správné. To, co se mění od jedné aplikace k další, je to, s čím musí být vyvážena hodnota propustnosti.
| Aplikace | Společná struktura | Co musí specifikace vyvážit |
|---|---|---|
| Chirurgické pláště a roušky | SMS | Bariéra tekutin a částic proti pohodlí nositele |
| Obličejové masky a respirátory | Spunbond-meltblown kompozity | Účinnost filtrace proti dýchacímu odporu |
| Hygienické horní a zadní vrstvy | SS nebo SMMS | Měkkost a prodyšnost proti zadržování |
| Zemědělské kryty a krajinná tkanina | S nebo SS | Výměna plynu proti zadržování tepla |
| Nákupní tašky a obaly | S | Nízká priorita; čtení sleduje především konzistenci otevřenosti webu |
Řada masky si zaslouží bližší pohled, protože ukazuje, že specifikace propustnosti je ve skutečnosti oboustranná smlouva. Média, která agresivně filtrují, ale sotva procházejí vzduchem, selhávají v provozu, protože je uživatelé stahují z obličeje nebo je přestávají správně nosit, a proto limity dýchacího odporu sedí vedle účinnosti filtrace ve standardech masek. Udržení obou čísel v rozsahu je z velké části otázkou kontroly jemnosti vláken a stabilní tvorby rouna na lince vyfukované z taveniny. Závody, které chtějí tuto vrstvu vyrábět interně, obvykle vyhodnocují specializovanou tavnou foukanou linku, buď samostatnou, nebo jako součást kompozitní konfigurace:
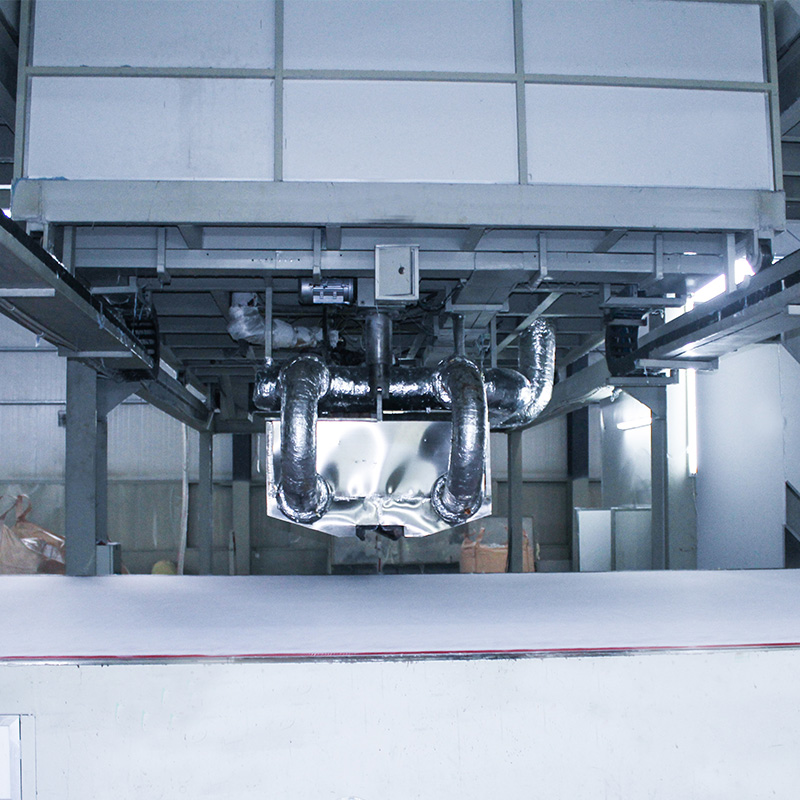 Netkaný stroj pro filtrační média z taveniny Tato tavná foukaná linka vyrábí polypropylenovou tkaninu s jemným průměrem od 18–300 g/m2 při 10–70 m/min, která rostlinám poskytuje jemnost vláken a kontrolu tkaniny potřebnou k udržení účinnosti filtrace a odporu při dýchání v rozsahu pro média masky. Zobrazit produkt →
Prodyšnost není totéž jako prodyšnost
"Prodyšnost" se volně používá pro dvě různá měření a zmatek způsobuje skutečné chyby při nákupu. Prodyšnost sleduje proudění vzduchu látkou. Rychlost prostupu vlhkosti, obvykle psána MVTR nebo WVTR, sleduje, jak rychle se vodní pára pohybuje. V některých strukturách korelují, ale v jiných ne: prodyšný film může snadno propouštět páru a téměř úplně blokovat proudění vzduchu, což je přesně to, jak funguje mnoho hygienických zadních fólií. Když zákazník požaduje „prodyšnou“ tkaninu, další produktivní otázkou je, zda tím myslí proudění vzduchu, prostup páry nebo obojí, protože zkušební metody, jednotky a strojní zařízení se všechny liší.
Jak konfigurace linky nastavuje okno propustnosti
Každá linka spunmelt má rozsah propustnosti, kterého může dosáhnout s daným polymerem a recepturou, a konfigurace paprsku je největším samostatným rozhodnutím za tímto rozsahem.
Otevřené struktury: linie S a SS
Jednopaprsková řada S vyrábí nejotevřenější tkaniny s nejvyšší propustností v rodině spunmelt. Tato otevřenost je rysem nákupních tašek, obalů, zemědělských krytů a podložek nábytku a moderní jednopaprskové linky dosahují nízkých denierů a vysokých výkonů, které tyto trhy požadují. SS linky přidávají druhý spřádací paprsek, vyměňují určitou otevřenost za jednotnost a schopnost používat lehčí, rovnoměrnější tkaniny pro hygienu a utírání substrátů. Vybavením této třídy látek je účelová jednopaprsková řada S:
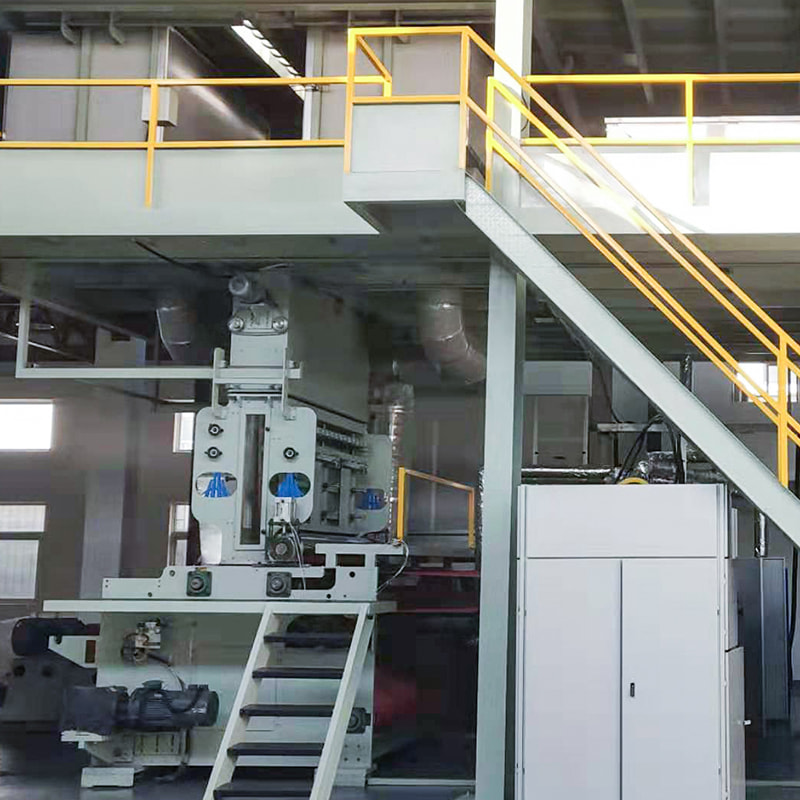 Single-Beam S Spunbond Netkaný stroj Jednopaprsková spunbond linka s 10–200 gsm tkaninou při 9–150 m/min činí otevřené, vysoce propustné tkaniny vhodné pro nákupní tašky, obaly a obaly pro zemědělství, o kterých jsme hovořili právě před tímto bodem. Zobrazit produkt →
Bariéra s řízeným prouděním vzduchu: SMS, SMMS a SMMSS
Přidáním paprsků foukaných z taveniny vzniká rodina SMS, kde jedna nebo dvě vrstvy foukané z taveniny sedí mezi vrstvami spunbond. Každá vrstva foukaná z taveniny snižuje propustnost a tlačí bariérový výkon nahoru, což je přesně to, na čem jsou založeny obchodní lékařské textilie a prémiové hygienické produkty. Výběr mezi S, SS, SMS, SMMS a SMMSS je méně o tom, co je lepší, a více o tom, za jakou rovnováhu propustnosti a bariéry cílová aplikace skutečně platí. Pro lékařské a prémiové hygienické substráty vypadá platforma tažného koně takto:
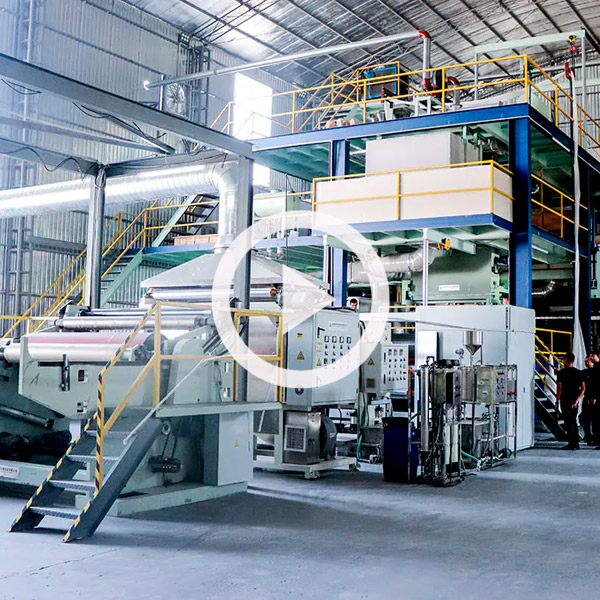 PP SMS kompozitní netkaný stroj Tato platforma SMS, která kombinuje spunbond a meltblown paprsky, produkuje tkaninu o gramáži 9–70 g/m2 rychlostí až 350 m/min, čímž zajišťuje rovnováhu propustnosti a bariéry, kterou lékařské textilie a prvotřídní hygienické substráty vyžadují. Zobrazit produkt →
V rámci dané konfigurace, nastavení kalandrování, nakládání z taveniny a výběr polymeru dolaďují, kde uvnitř okna recept přistane. To je důvod, proč se seriozní dodavatelé strojů ptají na cílové vlastnosti tkaniny, včetně rozsahu propustnosti, než uvedou řadu: zařízení musí být navrženo podle specifikace, ne naopak.
Pět kontrol, než schválíte látku nebo řadu
- Pojmenujte normu a podmínky. Přijměte specifikace napsané jako ISO 9237 s uvedenou plochou hlavy a tlakem nebo ASTM D737 za stejných podmínek a odmítněte holá čísla.
- Opravte jednotku. Ve smlouvě uveďte mm/s nebo CFM a před porovnáním hodnoty převeďte na zhruba 5,08 mm/s na CFM.
- Vzorky upravte stejným způsobem. Údaje o průtoku vzduchu se mění s teplotou a vlhkostí, takže test po kondicionování proveďte ve standardní textilní atmosféře asi 20-21°C a 65% relativní vlhkosti.
- Zeptejte se na kontext procesu. Nastavení základní hmotnosti, denieru vlákna a nastavení kalendáře umožňují vysledovat odchylku k příčině, místo aby se o ní diskutovalo.
- Ověřte na své vlastní převodní lince. Laminování, embosování a přeměna tepla, to vše spolupůsobí s otevřeností pásu a zkušební provoz stojí mnohem méně než odmítnutá zásilka.
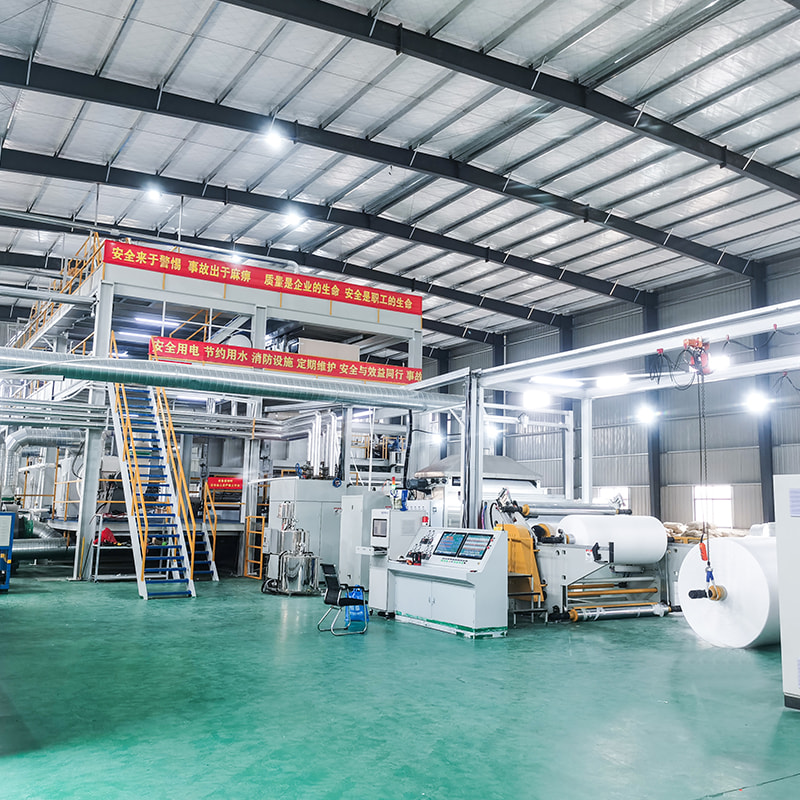
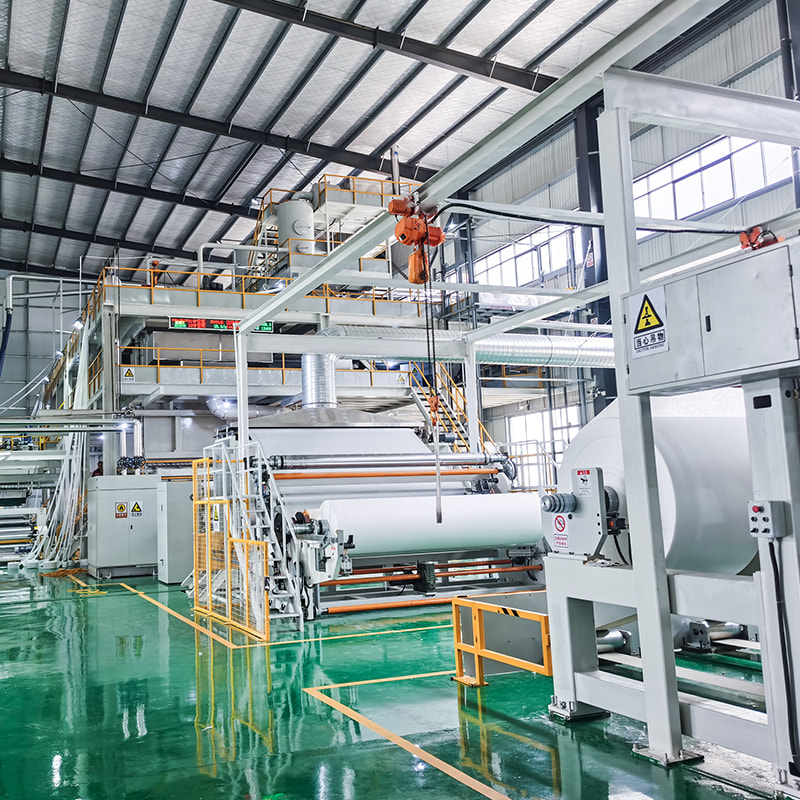
Žádná z těchto kontrol nestojí mnoho a společně zabraňují nejčastějšímu argumentu v dodávkách netkaných textilií: dvě strany uvádějící stejnou látku s různými čísly. Pokud je problémem samotný cílový rozsah, když kupující potřebuje okno propustnosti, které aktuální receptura nemůže dosáhnout, oprava se obvykle provádí proti proudu, v konfiguraci paprsku, nakládání z taveniny nebo spojování. To je úroveň, na které pracujeme: jako výrobce kompletních linek PP spunbond a meltblown od jednonosných S až po pětipaprskové SMMSS, v šířkách od 1600 do 4200 mm, stavíme výrobní linku podle vlastností tkaniny, které musí zákazník dodržovat, včetně propustnosti vzduchu. Pokud uvažujete o novém vlasci se specifikací řízenou propustností, jste vítáni promluvte si o možnostech konfigurace s našimi inženýry, než se zavážete.


 +8613621544385
 č. 29 Xinhua Road, Jiashan Village, Jiaxing City Zhejiang P.R., Čína
